Одной из важнейших отраслей промышленности считается машиностроение. Оно создает наиболее активную часть основных производственных фондов - орудия труда, следовательно, ускорение темпов его роста основа научно-технического процесса во всех отраслях хозяйства страны. Производство и сварка конструкций из низкоуглеродистых сталей – фундамент многих отраслей современной экономики, от строительства и машиностроения до энергетики и нефтегазовой промышленности. Низкая стоимость исходного материала, сравнительная простота сварки и доступность квалифицированных сварщиков обуславливают широкое применение этих сталей в массовом производстве. Экономичность процесса – ключевой фактор, позволяющий быстро реагировать на рыночный спрос и обеспечивать конкурентоспособность выпускаемой продукции. Однако, стремление к максимальной производительности не должно идти в ущерб качеству сварного соединения, что требует постоянного совершенствования технологий. Одним из примеров конструкций, широко используемых в массовом производстве, являются кронштейны. Целью данного дипломного проекта является разработка технологического процесса сборки, сварки и контроля конструкции Кронштейна стопора 8571-2705030. который является составной частью дышла прицепа грузового автомобиля МАЗ. Расчёт количества оборудования и численности работающих для сборки и сварки.
1 Технологический раздел
1.1 Описание сварной конструкции, ее назначение
Кронштейн дышла - деталь, обеспечивающая амортизацию, за счет чего уменьшается амплитуда ударных нагрузок между автомобилем и прицепом.
Сварная конструкция Кронштейна стопора 8571-2705030 представляет собой металлическую сварную конструкцию, состоящую из двух кусков трубы, трёх металлических плиток из листовой стали толщиной 10 мм и стального ребра жёсткости.
Данный сварной узел состоит из следующих деталей:
Позиция – 1 фиксатор крепления пальца -1 шт
Позиция – 2 ребро -1 шт
Позиция – 3 кронштейн с проушинами -1 шт
Позиция – 4 – плита – 1шт
2.3 Обоснование и выбор схемы технического водоснабжения.
1.2 Обоснование материала сварной конструкции
Материал выбирается с учетом характера эксплуатационных нагрузок (усталостных, ударных, статических), условий работы конструкций низкие и высокие температуры), агрессивной среды, износа и т.д.
В качестве материала для изготовления в данном курсовом проекте используем сталь 20. Сталь 20 - конструкционная углеродистая качественная.
1.3 Технические условия на изготовление сварной конструкции Технические условия – это требования, выполнение которых позволяет изготовить конструкцию, изделие с требуемыми эксплуатационными и другими характеристиками. Все детали, поступающие на сборку, должны быть изготовлены в соответствие с чертежами, отклонения от плоскости и прямолинейности должны соответствовать ГОСТ 24643–81, если они не оговорены техническими требованиями чертежа.
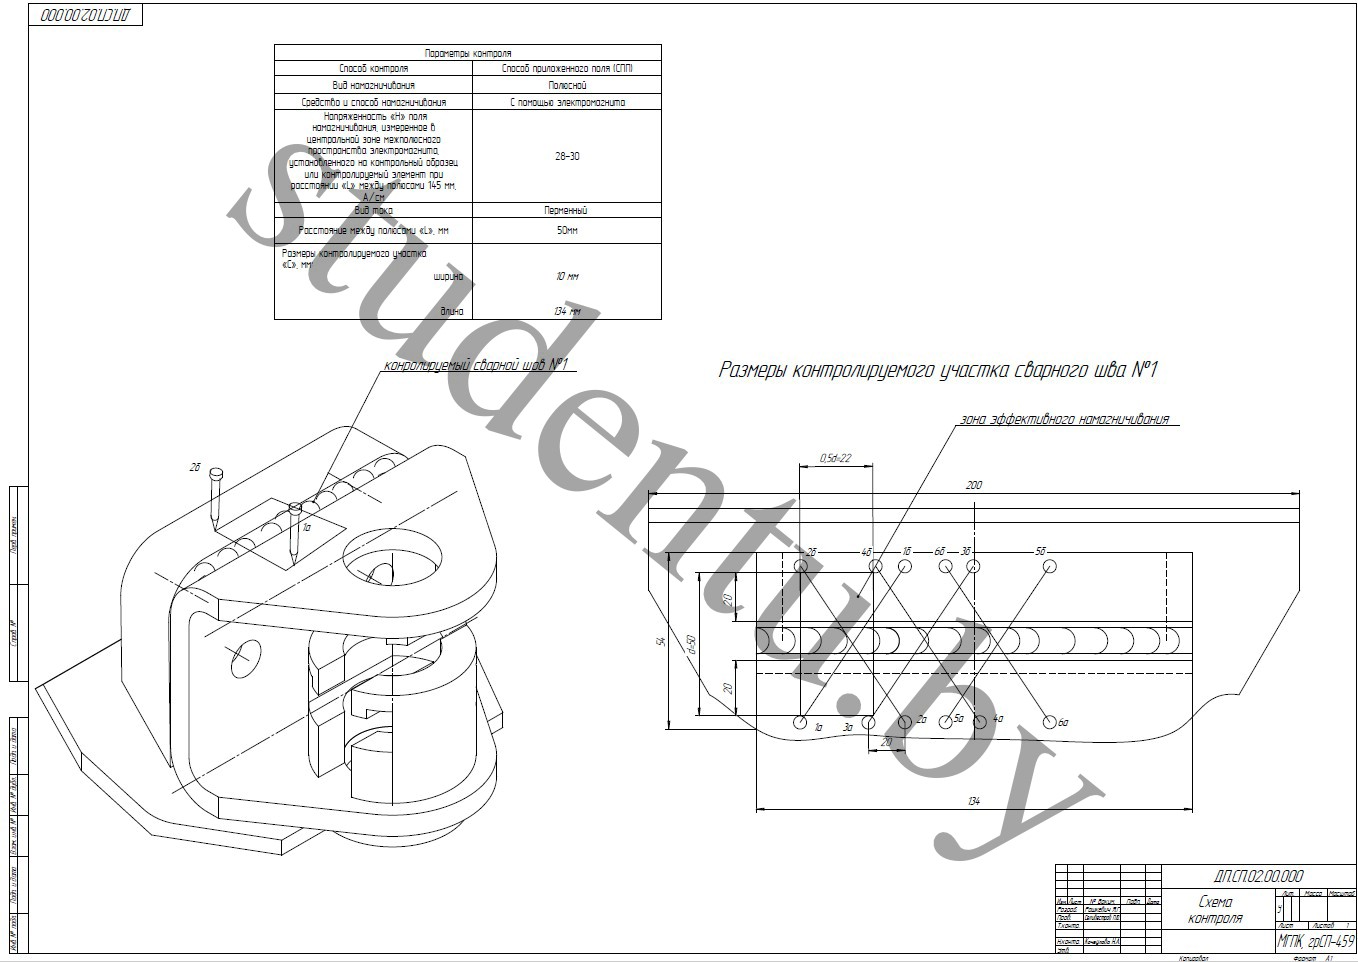
1.4 Определение типа производства Все машиностроительные предприятия, цехи и участки могут быть отнесены к одному из трёх типов производства: – единичному; – серийному; – массовому. 1.5 Выбор и обоснования методов сборки и сварки В среднесерийном производстве сборка кронштейна ведется в специальном сборочно-сварочном приспособлении. Это приспособление обеспечивает требуемое взаимное расположение входящих в узел деталей, в соответствии с требованиями чертежа и технических условий на сварку. Кроме того, сборочные приспособления обеспечивают сокращение длительности сборки и повышение производительности труда, улучшение качества продукции. Проекта. 1.6 Выбор и обоснование методов контроля качества сварной конструкции Опора является сложным и ответственным узлом. Сварные соединения подвергаются проверке для определения возможных отклонений от технических условий, предъявляемых данному виду изделий. Изделие считается качественным, если отклонения не превышают допустимые нормы.
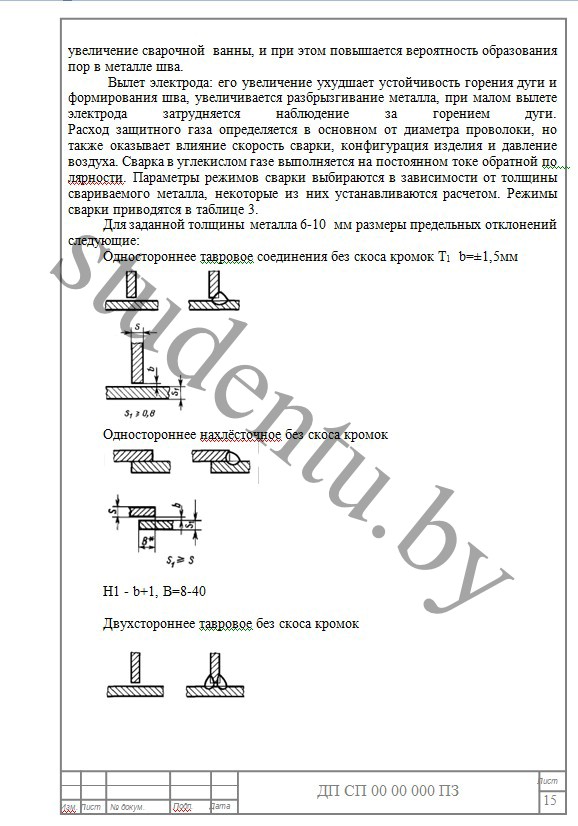
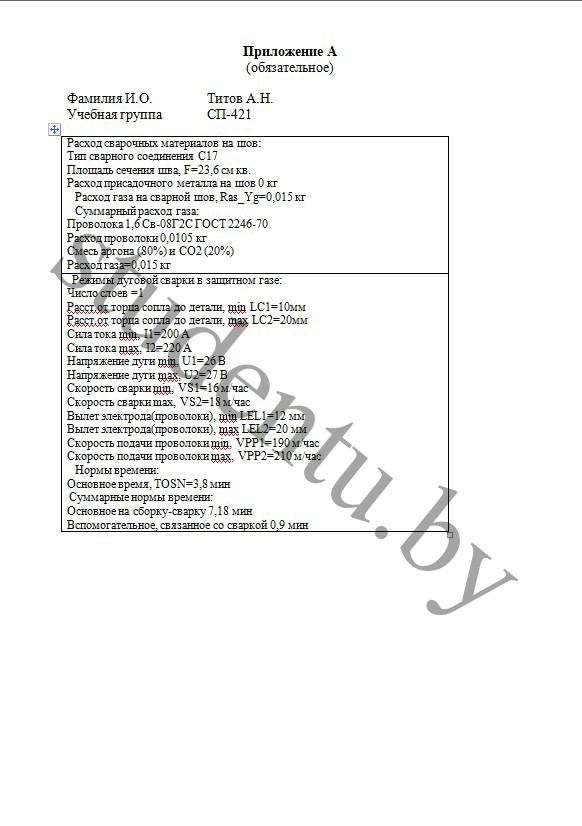
1.7 Режимы сварки Режимом сварки называется набор характеристик которые влияют на сварной шов. Геометрические размеры подготовки кромок под сварку и сварного шва при механизированной сварке плавящимся электродом в среде защитных газов назначаются в соответствии с ГОСТ 14771-70. Например, при толщине стыкуемых элементов до 4 мм допускается выполнять соединение без разделки кромок. При увеличении толщины разделка необходима для гарантированного проплавления металла. В этом случае возникает необходимость многопроходной сварки.
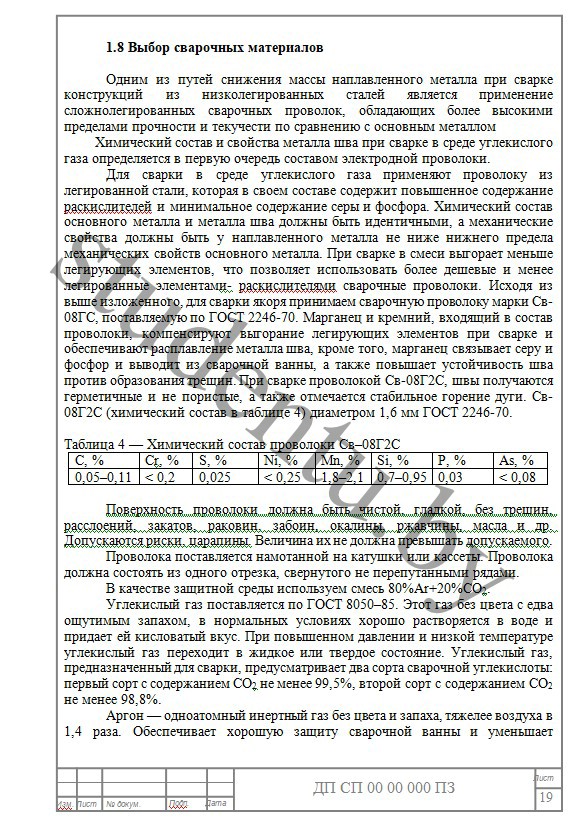
1.8 Выбор сварочных материалов Одним из путей снижения массы наплавленного металла при сварке конструкций из низколегированных сталей является применение сложнолегированных сварочных проволок, обладающих более высокими пределами прочности и текучести по сравнению с основным металлом Химический состав и свойства металла шва при сварке в среде углекислого газа определяется в первую очередь составом электродной проволоки.
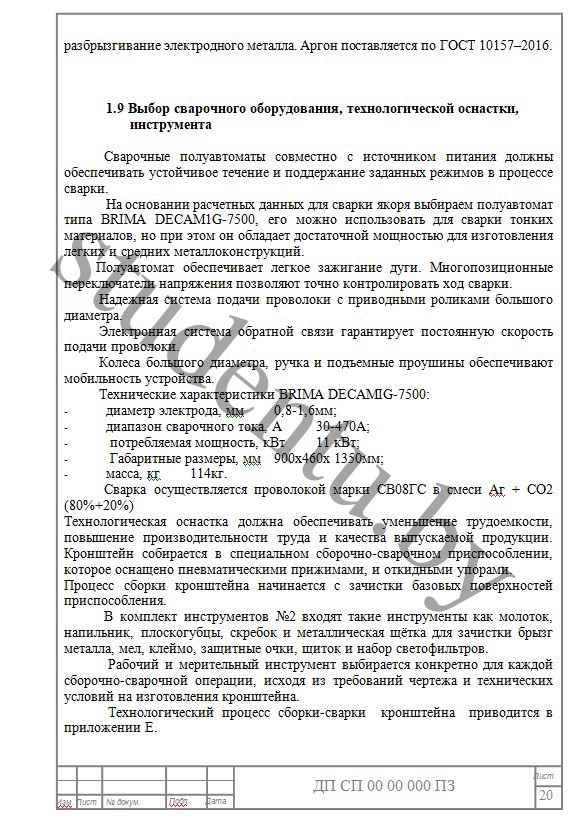
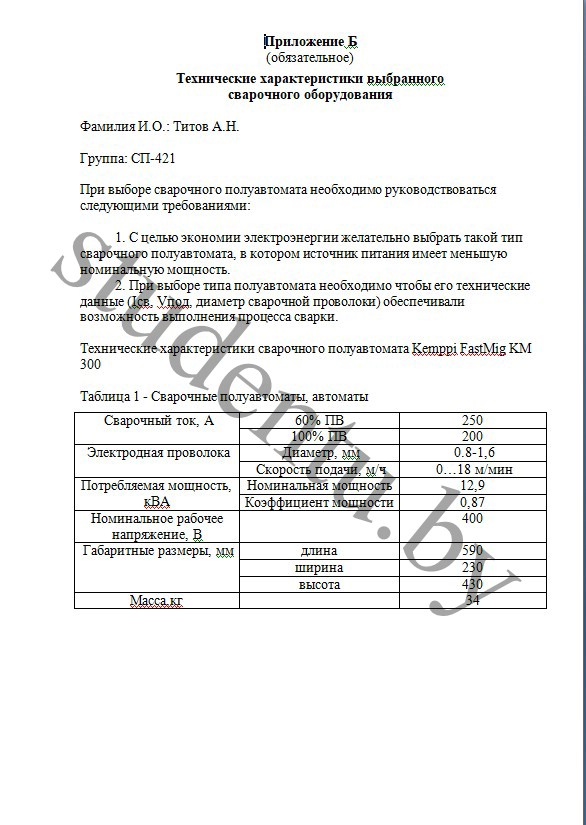
1.9 Выбор сварочного оборудования, технологической оснастки, инструмента Сварочные полуавтоматы совместно с источником питания должны обеспечивать устойчивое течение и поддержание заданных режимов в процессе сварки. На основании расчетных данных для сварки якоря выбираем полуавтомат типа BRIMA DECAM1G-7500, его можно использовать для сварки тонких материалов, но при этом он обладает достаточной мощностью для изготовления легких и средних металлоконструкций. 1.10 Определение технических норм времени на сборку и сварку
12. Список использованных источников
Чертежи
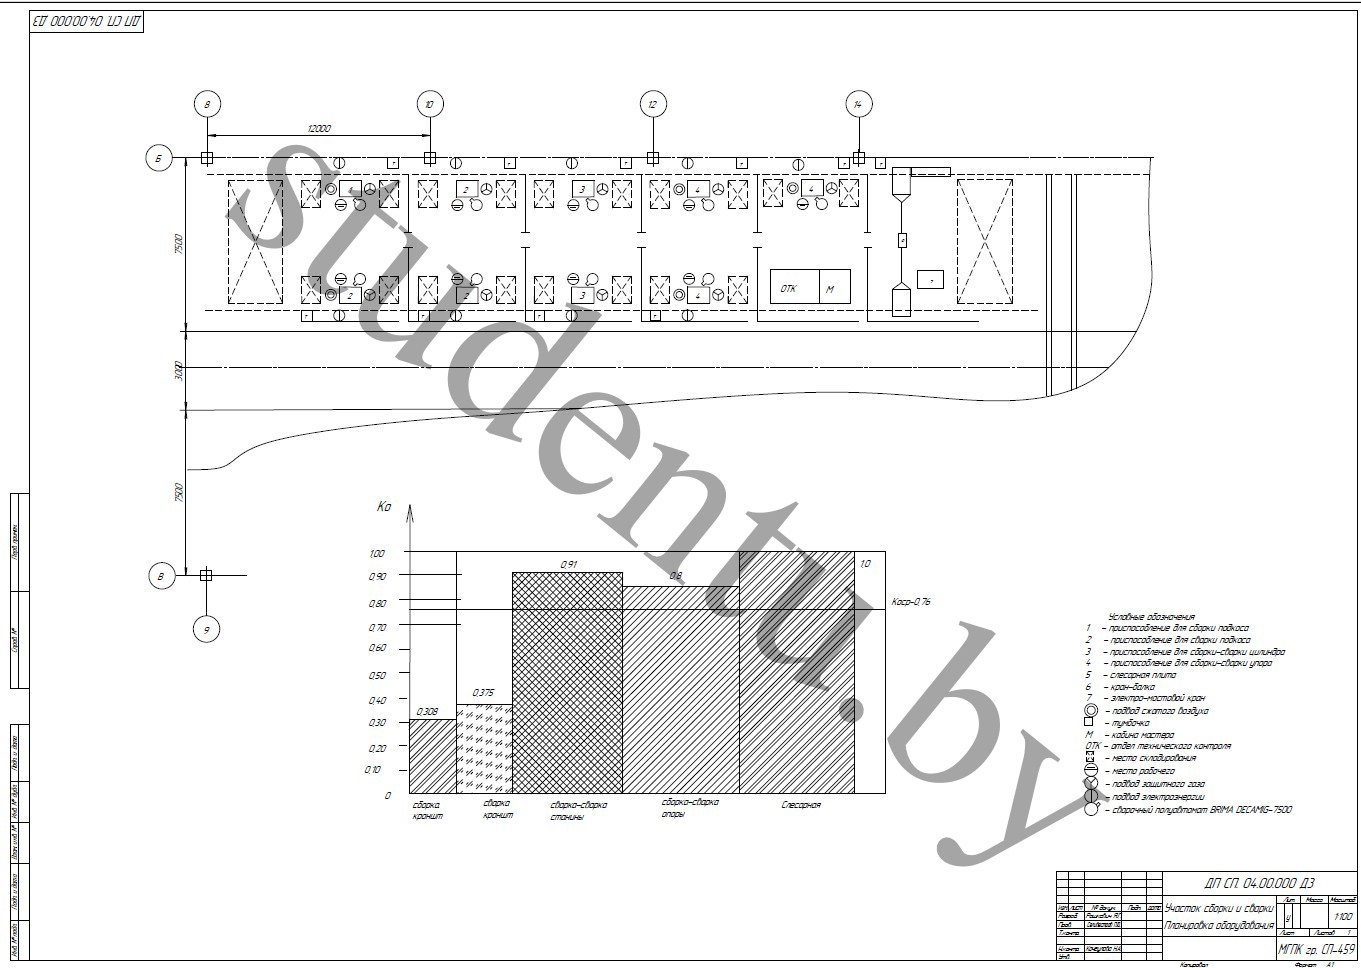
Чертёж А1 -Участок сборки и сварки. Планировка оборудования
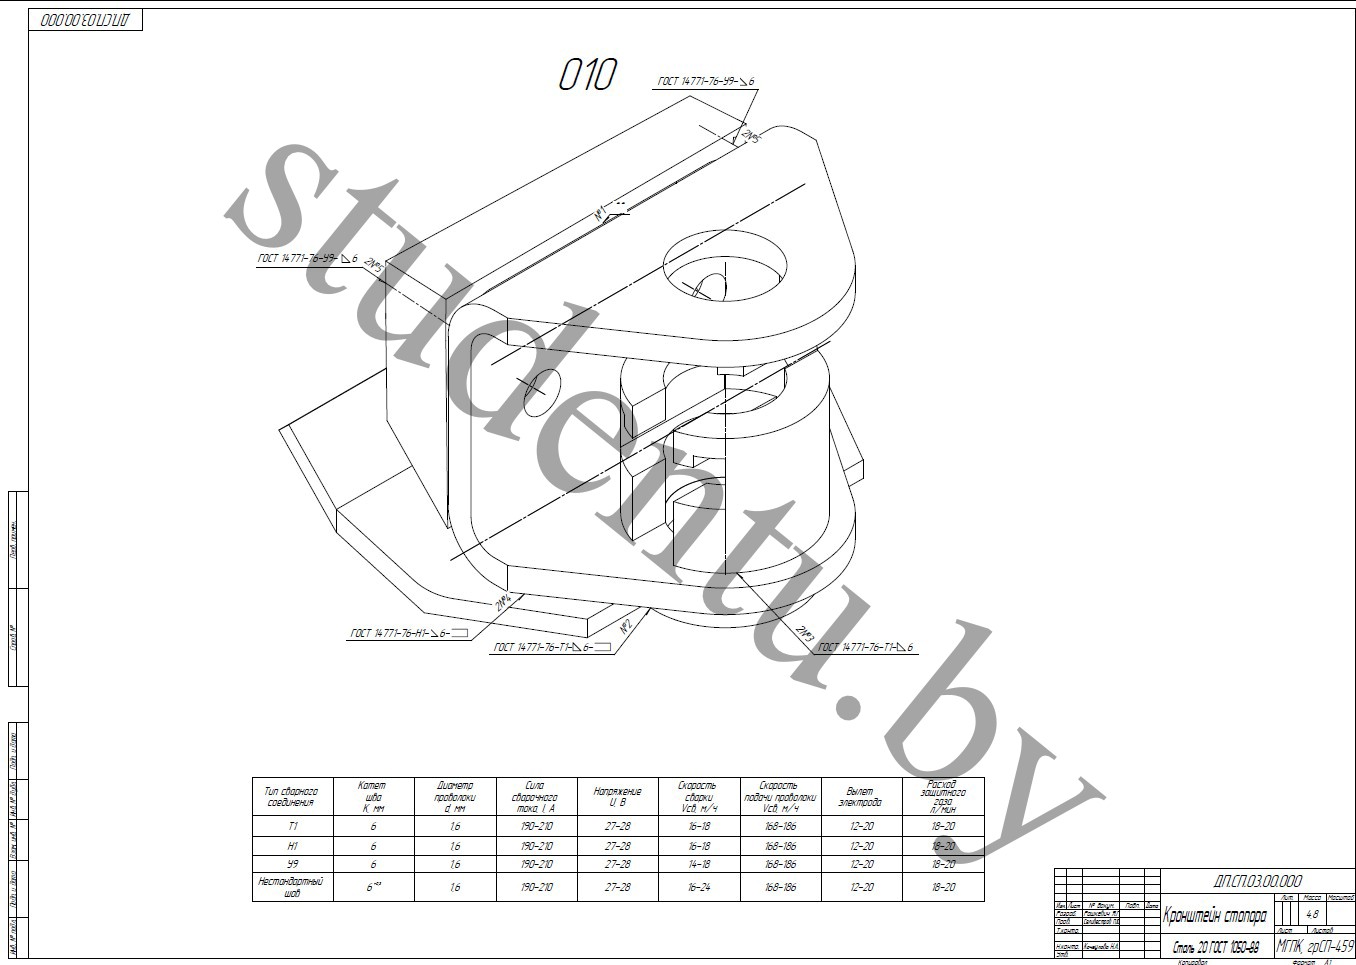
Чертёж А1 - Кронштейн стопора
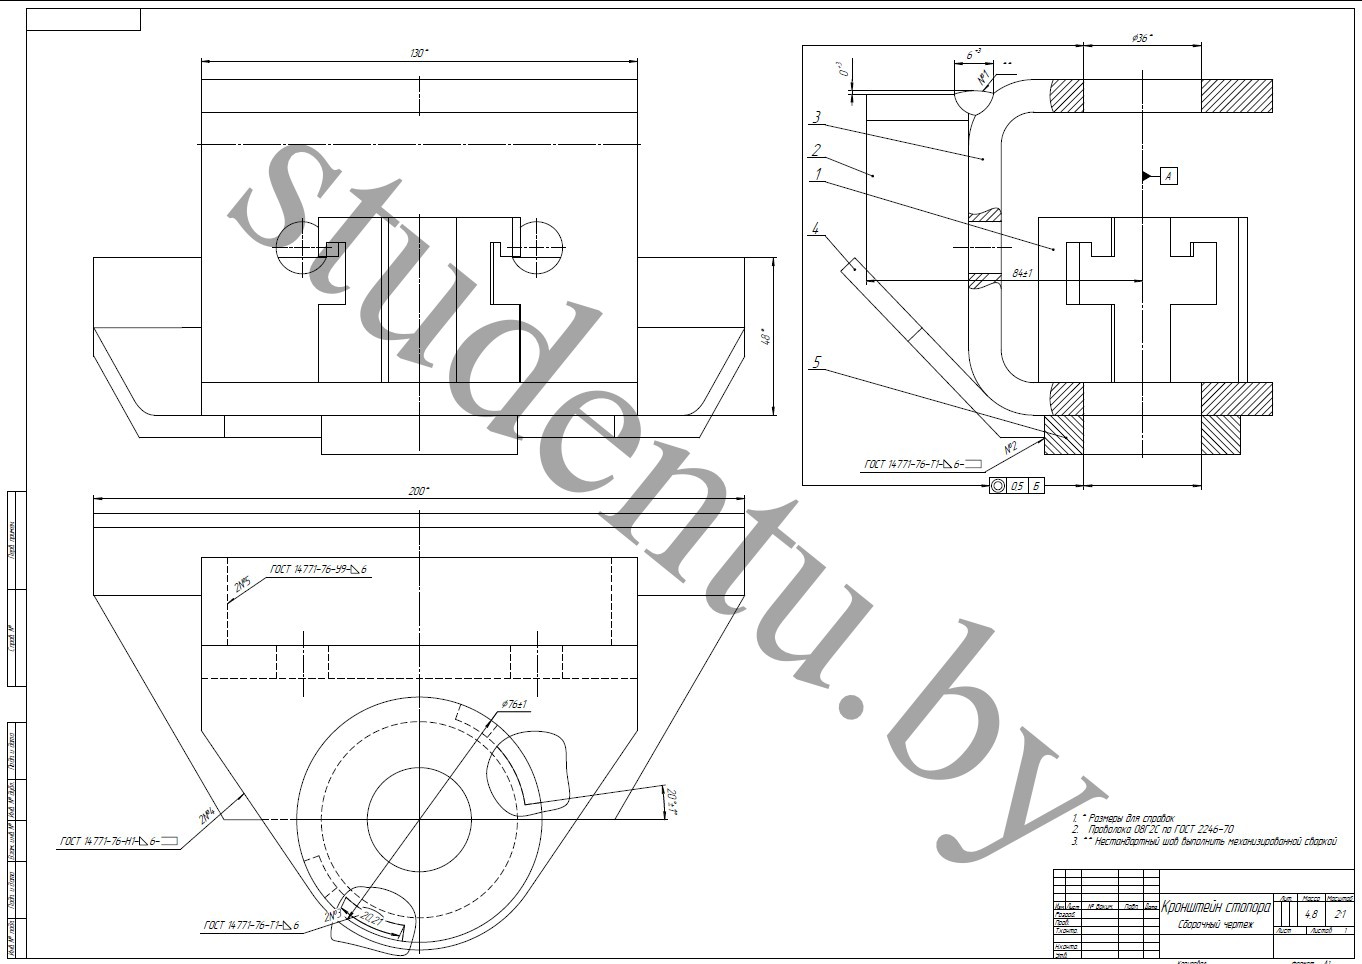
Схема контроля
Кронштейн стопора - сборочный чертёж

технологитческие карты
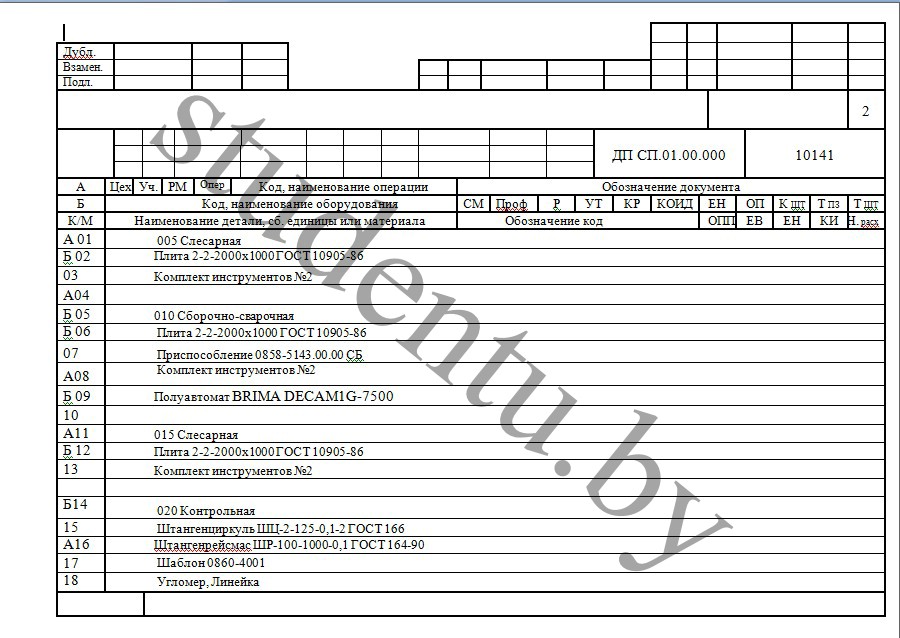
Приложение А
Приложение Б
Приложение В
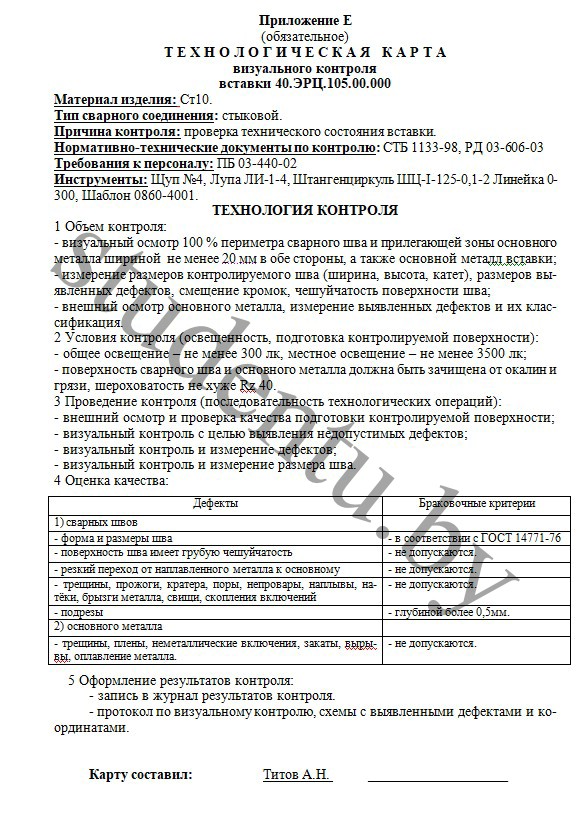
Приложение Е
